Artykuł sponsorowany
Jak odróżnić prawdziwe rozwiązanie plug and play od manipulatora wymagającego dostosowań
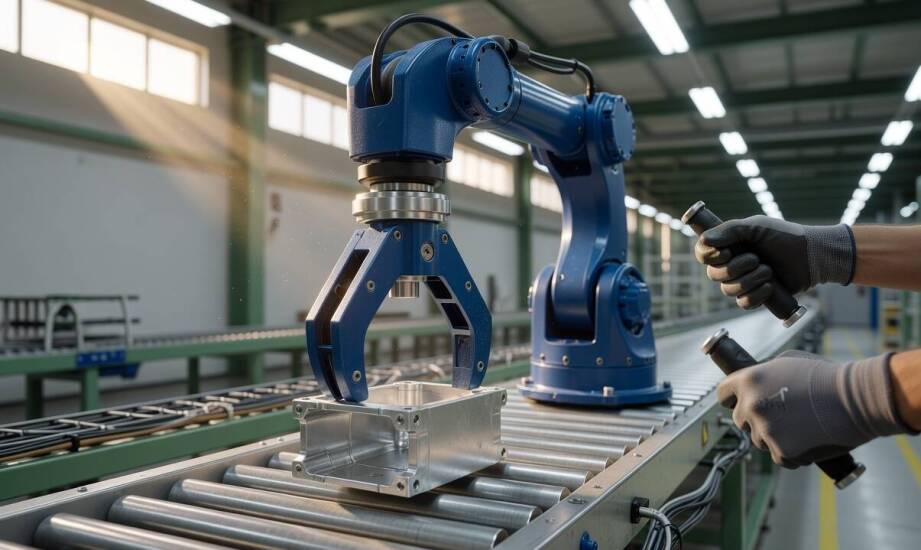
Producenci maszyn przemysłowych często obiecują natychmiastowe uruchomienie urządzeń transportu bliskiego od razu po rozpakowaniu. W praktyce skrócenie czasu wdrożenia w zakładzie produkcyjnym zależy od stopnia standaryzacji kluczowych podzespołów oraz szczegółowości wcześniejszych prób obciążeniowych. Wymagania nowoczesnych linii montażowych szybko weryfikują rynkowe obietnice, pokazując wyraźną różnicę między samą gotowością sprzętową a rzeczywistym dostosowaniem stanowiska do specyfiki konkretnej pracy.
Elementy decydujące o szybkiej instalacji sprzętu
Chwytak stanowi detal decydujący o bezpiecznej interakcji maszyny z konkretnym ładunkiem. Konstrukcja musi precyzyjnie uwzględniać kształt, masę i rodzaj powierzchni podnoszonego przedmiotu, aby zapewnić stabilny uchwyt bez ryzyka uszkodzenia cennego materiału. Układ równoważenia ciężaru ułatwia operatorowi prowadzenie detali z minimalnym wysiłkiem fizycznym, eliminując przeciążenia układu ruchu. Punkty mocowania do struktury hali lub posadzki wymagają natomiast ujednolicenia pod kątem rozkładu sił, co umożliwia przewidywalne osadzenie całej kolumny głównej. Wstępna konfiguracja tych trzech obszarów jeszcze u producenta znacząco zmniejsza pulę problemów podczas docelowej instalacji.
Sprawdzian Factory Acceptance Test wykonywany przed fizyczną wysyłką maszyny pozwala zweryfikować parametry udźwigu z wykorzystaniem rzeczywistych ładunków. Inżynierowie oceniają płynność ruchów ramienia oraz rygorystycznie sprawdzają skuteczność wbudowanych zabezpieczeń w warunkach imitujących docelowe stanowisko robocze. Wczesne wykrycie ewentualnych nieszczelności pneumatycznych lub opóźnień w odczytach czujników obecności detalu zmniejsza liczbę nieprzewidzianych sytuacji na hali produkcyjnej. Ekipa wdrożeniowa wykonuje na miejscu głównie podstawowe podłączenia infrastrukturalne, omijając etap skomplikowanych korekt mechanicznych.
Kiedy lokalne dopasowania maszyn stają się koniecznością?
Nawet przy doskonałym zaplanowaniu parametrów startowych rytm pracy linii produkcyjnej nierzadko wymusza kalibrację prędkości działania sprzętu lub rekonfigurację zakresu obrotu ramienia. Przestrzeń robocza, charakteryzująca się obecnością niskich stropów czy gęstej infrastruktury rurociągów, bezpośrednio determinuje ostateczny wariant montażowy maszyny. Asymetryczne komponenty motoryzacyjne lub wysoce delikatne tafle szkła mogą wymagać wymiany ssawek podciśnieniowych już po pierwszej zmianie roboczej. Złożoność współczesnych procesów wytwórczych sprawia, że całkowity brak ingerencji w ustawienia początkowe po dostawie urządzenia występuje niezwykle rzadko.
Firma AIR-LIFT projektuje i instaluje urządzenia wspomagające transport bliski dla zakładów z sektora motoryzacyjnego, szklarskiego oraz AGD. Maszyny przechodzą rygorystyczne testowanie pod pełnym obciążeniem jeszcze przed wyruszeniem do klienta docelowego. Odpowiednio sprawdzony i skalibrowany manipulator plug and play trafia do docelowego miejsca pracy ze wstępnie zintegrowanym systemem chwytnym, co zauważalnie ogranicza przestoje całej linii montażowej. Zakłady przemysłowe mogą dzięki temu sprawnie przywrócić standardowy harmonogram wytwarzania swoich dóbr.
Wiarygodna dokumentacja techniczna precyzyjnie zakreśla granice gotowości wdrożeniowej zakupionego urządzenia. Akta wymieniają maksymalną masę i gabaryty obsługiwanego ładunku oraz jasno dokumentują kompatybilność z ciśnieniem zakładowej sieci pneumatycznej. Brak informacji o siłach działających na kotwy montażowe lub ogólnikowe zapewnienia o prostej instalacji oznaczają zazwyczaj maskowanie braków inżynieryjnych. Właściwie skonstruowana specyfikacja zawsze zawiera wyniki prób wytrzymałościowych oraz jednoznaczne wytyczne dotyczące parametrów nośności posadzki.
Rzeczywista wartość dobrze zoptymalizowanego wdrożenia wynika z umiejętnego uproszczenia integracji nowej maszyny z docelowym stanowiskiem roboczym. Kompleksowa standaryzacja układu chwytnego, weryfikacja zaworów równoważących oraz zrealizowanie testów bezpośrednio w fabryce producenta ucinają ryzyko awarii przy pierwszym podłączeniu zasilania. Zakład produkcyjny zyskuje płynność przy przechodzeniu od etapu montażu mechanicznego do osiągnięcia pełnej wydajności operacyjnej.
Kategorie artykułów
Polecane artykuły
Jak zmienia się cennik USG w Białymstoku w zależności od specjalizacji lekarza?
Cenniki USG w Białymstoku różnią się w zależności od specjalizacji lekarza, co wpływa na koszty oraz dostępność badań. Centrum Medyczne Pułaskiego przedstawia ceny i zakres usług, dzięki czemu pacjenci mogą korzystać z różnych rodzajów USG, takich jak USG bioderek czy tarczycy. Badania te są istotne

Wegetariańska dieta pudełkowa – dlaczego warto ją wybrać?
Wegetariańska dieta pudełkowa zdobywa uznanie wśród osób pragnących zdrowych i zrównoważonych posiłków. Dzięki elastycznym opcjom zamówień można dostosować menu do indywidualnych potrzeb, co czyni ją idealnym rozwiązaniem dla zapracowanych ludzi. Wybierając tę formę cateringu, klienci mogą liczyć na